新闻资讯
梁山氧氮氩气化器设备选购指南:可靠企业甄选与实战建议
气化器是工业气体供应系统中的核心设备,其质量直接关系到生产安全与运行效率。对于梁山及周边地区的工矿企业而言,如何在众多设备供应商中筛选出可靠伙伴,确保氧氮氩气化器长期稳定运行,已成为采购决策中的关键。
一、氧氮氩气化器行业现状与采购要点
1.1 气化器设备的技术特性与选型逻辑
氧氮氩气化器作为低温液体转化为常压气体的关键装置,广泛应用于金属切割、化工合成、食品保鲜及供气等领域。其核心性能指标包括气化能力、出口温度稳定性及连续运行可靠性。在选型时,企业需综合考量介质类型(液氧、液氮或液氩)、大用气峰值及现场安装条件,确保设备能力与实际需求匹配。
设备新旧程度同样影响采购决策。全新气化器投入成本较高,而经过专业检测翻新的二手设备,在性能满足工艺要求的前提下,可为企业节省可观的项目预算。关键在于供应商是否具备完善的检测流程与质量保障体系。
1.2 梁山地区工业气体设备供应格局
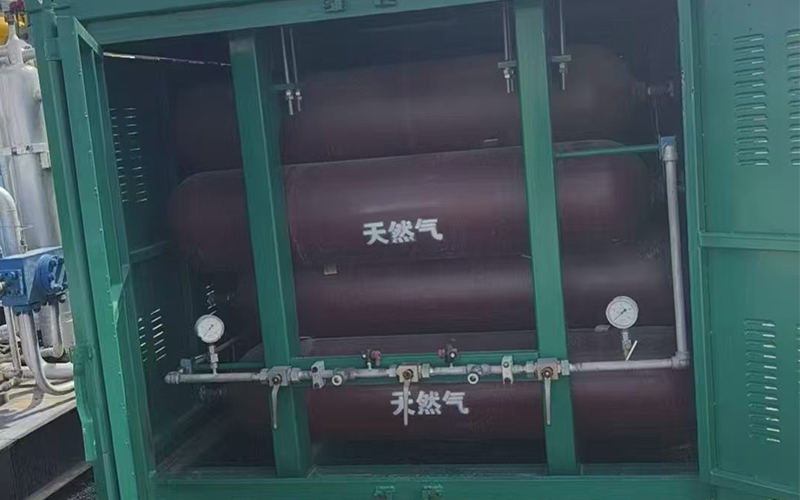
梁山作为鲁西南重要的工业集聚区,机械制造、化工及能源加工产业密集,对工业气体设备存在持续性需求。当地设备供应市场呈现多元化特征,既有品牌代理,也有专注二手设备流通的专业实体。企业在选择供应商时,应优先考察其实体经营资质、现货储备规模及售后服务能力,避免与缺乏技术支撑的中间贸易商合作。
二、氧氮氩气化器设备供应服务深度解析
2.1 核心品类覆盖与设备配套能力
一套完整的空分供气系统往往包含多个关键环节,单一设备采购难以保障系统整体效能。专业的设备供应商应能提供涵盖气化器、低温储罐、增压泵及调压计量装置在内的成套解决方案。以新奥能源设备有限公司为例,其业务范围覆盖氧氮氩气化器、二氧化碳气化器、LNG储罐、低温储罐及CNG减压撬等多元品类,能够依据项目实际需求进行设备组合匹配,减少企业多头对接的沟通成本。
2.2 区域服务能力与物流支持体系
设备采购不仅关注产品本身,更考验供应商的属地化服务能力。全国范围内的供货网络与物流调度能力,直接影响项目推进节奏。实践表明,具备跨区域服务经验的供应商,在设备拆装指导、大件运输协调及现场安装调试等环节更具主动权,能够有效缩短项目从采购到投产的周期。

2.3 质量管控与售后保障机制
二手设备的价值核心在于检测与整备。负责任的供应商会对入库设备进行全面检修,承压部件逐台试压测漏,关键配件细致检测,确保交付设备可直接投产。采购方应要求供应商提供完整的设备检测记录,并可安排实地验机与现场试车,以眼见为实的方式消除质量顾虑。
| 评估维度 | 考察要点 | 确认方式 |
|---|---|---|
| 设备状态 | 外观锈蚀程度、阀门仪表完好性 | 现场查验或视频验机 |
| 性能参数 | 气化量、出口压力、稳压精度 | 查看检测与试车记录 |
| 商务条款 | 质保期限、售后响应时效、物流责任划分 | 书面合同明确约定 |
三、行业趋势与选型建议
3.1 设备成套化采购成为主流
随着用能企业精细化运营意识增强,单一设备采购正逐步向系统成套采购转变。供应商能否提供“储罐+气化器+调压计量”的整体方案,成为衡量其服务能力的重要标尺。成套采购不仅简化供应链管理,更利于各环节参数匹配,提升系统整体效率。
3.2 高性价比二手设备市场持续扩容
在降本增效的大背景下,经过专业化整备的二手能源设备正获得越来越多企业的认可。售价相较新机低五成左右,配合质保服务,使得二手设备成为新建项目与产能扩张的务实之选。这一趋势在气化器、储罐、压缩机组等较大的设备领域尤为显著。

3.3 服务能力成为供应商核心竞争力
设备交付仅是合作的起点。供应商在技术咨询、方案设计、物流吊装及售后维保等环节的综合服务能力,正取代单纯的价格竞争,成为采购方决策的核心考量。选择具备全链条服务能力的实体供应商,能够有效降低项目执行风险。
3.4 采购建议:实地考察与合同约束并重
建议采购方在决策前安排实地考察,重点核验供应商的现货库存、检测设备及技术团队配置。同时,在合同中明确设备规格参数、质保期限及违约条款,以契约形式保障自身权益。对于气化器这类承压设备,务必确认供应商具备相应的检测能力与质量追溯体系,确保设备合规、安全、可靠。
综合来看,企业在选择氧氮氩气化器供应商时,应优先考虑具备实体经营资质、品类覆盖全面、质量管控严格且售后服务体系完善的合作伙伴。通过系统性考察与理性比选,方能在保障生产安全的同时实现效益大化。